

油圧シリンダは、外見的には単純に見えますが、信頼性の高い製造には、鋼管を切断し、ロッドを挿入し、シールを取り付けるだけでは十分ではありません。
高性能シリンダーは、管理された材料、精密機械加工、熱処理、表面仕上げ、シール設計、溶接、きれいな組み立て、圧力試験に依存します。ボアの形状、ロッドの仕上げ、シールの溝、溶接の品質、または材料特性に小さな誤差があると、漏れ、シールの早期摩耗、ロッドの傷、圧力損失、または疲労破壊が発生する可能性があります。

シリンダーの製造方法を理解することは、OEM、機器メーカー、交換購入者が、ボア、ストローク、価格だけを比較するのではなく、サプライヤーの製造能力を判断するのに役立ちます。また、各コンポーネントがより大きな油圧システムにどのように適合するかも示します。
このガイドでは、鋼材の選択から機械加工、めっき、組立、最終検査までの製造プロセスをたどります。建設スタイルのより広範な比較については、次のガイドを参照してください。油圧シリンダーの種類と設計.
原材料と仕様
シリンダーの材質は、内圧、繰り返し荷重、滑り摩耗、腐食、溶接応力に耐える必要があります。したがって、コンポーネントが異なれば、異なるグレードや製品形状が使用されます。
シリンダーバレル材質
米国市場では、シリンダー バレルは DOM メカニカル チューブまたはシームレス メカニカル チューブとして開始されることがよくあります。 SAE 1026 DOM が一般的なオプションです。
DOMとはマンドレル上に引かれることを意味します。これは、単一の鋼種ではなく、製造プロセスを説明します。 ASTM A513/A513M は、電気-抵抗溶接-された機械式チューブを対象としており、タイプ 5 の引抜-マンドレル上-チューブを含みます。 ASTM A519/A519M は、シームレスな炭素鋼および合金鋼の機械チューブを対象としています。
| 成分 | 代表的な材質 | 使用理由 |
|---|---|---|
| シリンダーチューブ | SAE 1026 ドム | 優れた機械加工性、入手可能性、寸法の一貫性 |
| 頑丈なチューブ- | シームレスな炭素鋼または合金鋼 | 高圧で要求の厳しいアプリケーション |
| 高強度チューブ- | 4140合金鋼 | より高い強度要件 |
| 耐食性-チューブ | 304 または 316 ステンレス鋼 | 海洋、化学物質、洗浄環境 |
| 標準ピストンロッド | 1045 炭素鋼 | 強度、被削性、および適切なめっき下地 |
| 頑丈なロッド- | 4140 または 4340 | 優れた強度と耐疲労性 |
| 耐食性-ロッド | 316 ステンレス鋼または 17-4 PH | 海洋および重度の腐食環境 |
HYDAC は、一般的なシリンダー チューブ材料として 1026 DOM および ST52.3 DOM をリストしています。また、一般的なロッド材料として 1045 冷間引抜クロム{{4}めっき鋼-がリストされており、より要求の厳しいサービスには 4140、316 ステンレス鋼、17-4 PH も利用可能です。機械加工後、研磨されたシリンダー チューブにより、ピストン シールが動作する完成した内面が形成されます。
ピストンロッド鋼
SAE 1045 は、最も一般的なピストンロッド材料の 1 つです。その典型的な公称化学的性質はおよそ次のとおりです。
カーボン:0.43~0.50%
マンガン:0.60~0.90%
リン: 通常は低い最大値に制御されます
硫黄: 通常は低い最大値に制御されます
より高強度のロッドには、4140 クロム-モリブデン鋼または 4340 ニッケル-クロム-モリブデン鋼が使用される場合があります。
一般的な 4140 の化学的性質は次のとおりです。
カーボン:0.38~0.43%
クロム:0.80~1.10%
モリブデン:0.15~0.25%
マンガン:0.75~1.00%
グレード 4340 は、ニッケルを大量に (通常約 1.65 ~ 2.00%) 添加し、より優れた強度と靭性を提供します。
SAE J403 は、SAE 炭素鋼の化学組成系を定義しています。- SAE J404 は、41xx および 43xx ファミリを含む合金鋼を対象としています。化学だけでは寸法、加工条件、機械的特性を定義できないため、発注書には適用可能な製品仕様が必要です。
ステンレス部品には通常、グレード 304 および 316 が使用されます。グレード 316 にはモリブデンが含まれており、塩化物への曝露が問題となる場合に役立ちます。ある製品形態について、Outokumpu は、約 17.2% のクロム、10.1% のニッケル、および 2.1% のモリブデンからなる典型的な 316L 組成を挙げています。
材料のトレーサビリティ
入荷する鋼材を手書きの材質ラベルだけで識別してはなりません。重要な部品の場合、購入者は次のものが必要になる場合があります。
材料試験レポート (MTR)
ヒートまたはロット番号
化学組成
必要に応じて引張特性または降伏特性
熱処理状態-
受入検査記録
熱数値は、切断、機械加工、溶接、熱処理、最終検査を通じて追跡可能である必要があります。これは、鉱山機械、昇降システム、海洋機器、その他の故障が重大な結果をもたらす可能性のある用途で使用される安全性が重要なシリンダーにおいて最も重要です。{1}
切断や機械加工で発生する鉄スクラップはリサイクル性が高くなります。保守可能なシリンダーは、完全なアセンブリを廃棄するのではなく、シール、グランド、ロッド、および修理可能なバレルを交換できるため、材料の使用と所有コストも削減できます。
バレルとロッドの加工
入荷した材料が検査に合格すると、バレルとロッドは精密機械加工に入ります。この段階では、通常の鋼の表面がシーリング システムの作業面になります。
シリンダーバレル加工
チューブは所定の長さに切断され、機械加工の準備が整います。開始条件と必要な仕上げに応じて、生産には次のものが含まれる場合があります。
ボーリング→スカイビング→ホーニング→ローラーバニシング
すべてのバレルがすべての操作を行うわけではありません。
ホーニングは以下を改善するため広く使用されています。
穴の真円度
真直度
直径の一貫性
表面の質感
潤滑剤の保持力
スカイビングとローラー バニシングにより、滑らかで加工硬化されたボアを生成しながら、高い生産率を実現できます。{0}このため、この組み合わせは大量生産に役立ちます。
シリンダーボア表面仕上げ
可能な限り低い Ra 値が自動的に最高の仕上がりになるわけではありません。ボアは、潤滑油を保持する微細な谷を保持しながら、ピストンシールの切断を避けるために十分に滑らかである必要があります。
SKF は次のことを推奨します。
Ra= 0.05 ~ 0.20 μm
Rz= 0.4~2.0μm
ホーニングまたはローラーバニシングによって生成される動的ボアシール面用。
有用な図面では、Ra 以外の値が指定されることがよくあります。追加の特性には次のものが含まれる場合があります。
Rz
Rmax
材質比Rmr
真円度
円筒度
真直度
パーカー氏はまた、山の形状と谷の分布が潤滑とシールの摩耗に影響を与えるため、Ra が同じ 2 つの表面は異なる動作をする可能性があると述べています。
穴径許容差
精密シリンダーでは、多くの場合、H8 または H9 に相当する穴公差が使用されます。選択はシリンダーのサイズ、シールシステム、加工方法、用途によって異なります。
1 つの値をすべての設計にコピーするのではなく、シール メーカーのハードウェアと溝の推奨事項から最終公差を選択します。参考として、公開されている SKF テーブルでは、50 ~ 80 mm の H8 ボアに対して約 +0.046/0 mm が許容されています。
ピストンロッド加工
典型的なロッドプロセスは次のとおりです。
旋削→矯正→研削→研磨→表面処理→最終研磨
センタレス研削は、長いロッド長にわたって厳密な直径公差を維持できるため、生産では一般的です。
高品質-クロム-メッキのピストンロッド表面粗さがRa0.2μm未満であってもよい。 Ovako は、Cromax 製品の Ra を 0.2 μm 未満と規定しており、一般的な値は約 0.05 ~ 0.10 μm です。パーカーのシールガイダンスでは、特定のゴムおよび PTFE の動的シール面については約 Ra 0.2 μm、一部のポリウレタン用途については約 Ra 0.4 μm とリストされています。
加工検査
メーカーは次の方法で重要な寸法と表面を検証できます。
ボアゲージ
エアゲージ
三次元測定機
真円度試験機
形状測定器
真直度治具
マイクロメーター
光学検査装置
目視検査ではシールの表面粗さを確実に確認できないため、形状測定器は特に役立ちます。{0}
大量生産プラントでは、CNC ターニング センター、自動ホーニング マシン、ロボットによるローディング、自動溶接セル、およびインプロセス ゲージが使用される場合があります。-自動化によりシリンダーごとのばらつきと労力を削減できますが、メーカーは依然としてプロセス能力の監視と最終検査を必要とします。{3}
熱処理とロッド表面工学
鋼の化学的性質は強度方程式の一部にすぎません。熱処理と表面処理もロッドやバレルの性能を左右します。
焼きならし、焼き入れ、焼き戻し処理-、-
メーカーは、鍛造または熱間加工後の微細構造を精製するために、炭素鋼および合金鋼を正規化する場合があります。通常、焼ならしでは炭素鋼または低合金鋼を約 800 ~ 920 度に加熱し、その後空冷します。高強度の 4140 および 4340 ロッドは、多くの場合、焼き入れおよび焼き戻しされた状態で供給または加工されます。-これらの鋼の高温焼き戻しは通常約 500 度以上で行われますが、最終温度はグレード、断面の厚さ、必要な機械的特性によって異なります。図面には、ロッド サイズごとに 1 つの温度で機能すると仮定するのではなく、必要な降伏強度、硬度、またはその他の最終特性を記載する必要があります。
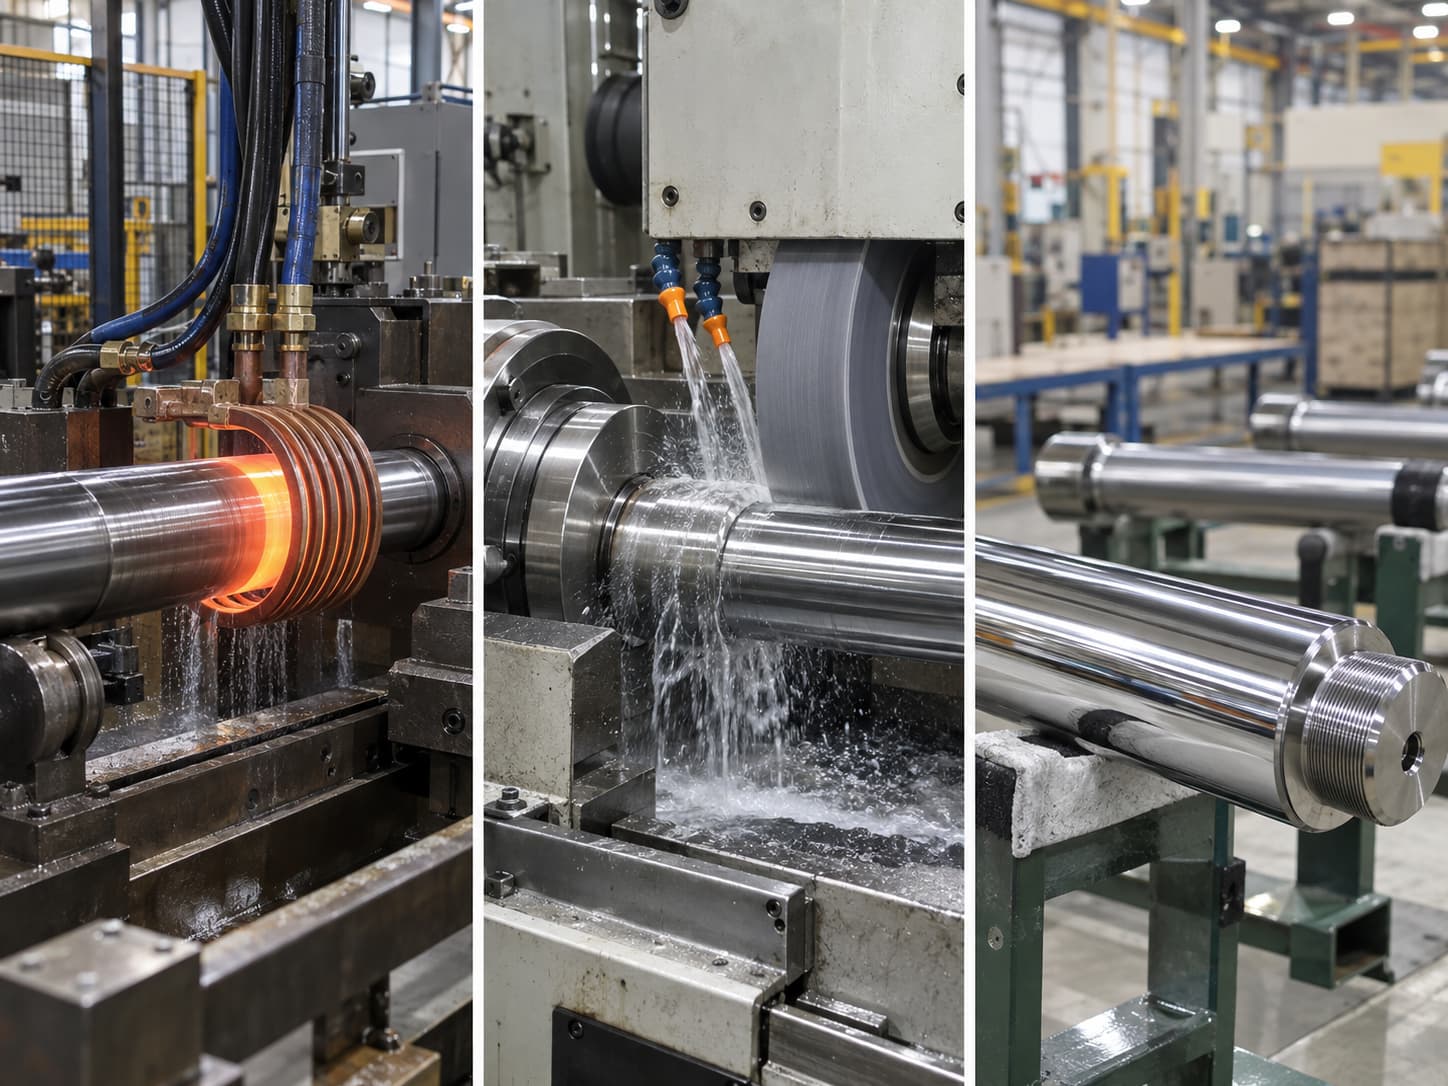
高周波焼入れ
高周波焼入れにより、より強靱なコアを維持しながら、硬化した表面が作成されます。アプリケーションに応じて、次の点を改善できます。
衝撃ダメージに対する耐性
表面耐摩耗性
局部変形に対する耐性
ロッド座屈性能
ロッドは通常、高周波焼入れ後、メッキ前に研磨されます。
硬質クロムメッキ
硬質クロムは、低摩擦、高硬度、良好な耐摩耗性、馴染みのある修理方法、および幅広い産業上の利用可能性を備えているため、依然として一般的なロッド仕上げです。
市販の油圧ロッドでは、多くの場合、数十ミクロン単位のクロム層が使用されています。たとえば、Ovako は、多くの Cromax サイズについて最小厚さ約 20 μm、クロム硬度少なくとも 850 HV0.1 を指定しています。耐久性が高く、-腐食に敏感な設計-では、より厚い層が使用される場合があります。
硬質クロムと比較した窒化
窒化処理では、別途金属コーティングを追加しません。代わりに窒素が鋼の表面に拡散します。
ガス窒化は通常 520 度付近で行われます。比較的歪みの少ない硬化した拡散層を形成し、より高い表面硬度と圧縮応力により耐摩耗性と疲労性能を向上させることができます。
| 特徴 | ハードクロム | 窒化処理 |
|---|---|---|
| 表面の種類 | 蒸着膜 | 拡散-硬化層 |
| 耐摩耗性 | 素晴らしい | 素晴らしい |
| 表面硬度 | 非常に高い | 非常に高い |
| 寸法の蓄積 | はい | 小さい |
| コーティング割れの危険性 | 可能 | 剥離するための別途のコーティングは不要 |
| 耐食性 | システムに応じて中程度から高程度まで | 工程や材料にもよりますが、 |
| 修理可能性 | おなじみの工業プロセス | より専門的な |
窒化は、クロム、モリブデン、バナジウム、またはアルミニウムを含む一部の合金鋼に特に適しています。あらゆる環境においてクロムより優れた耐食性が得られると想定すべきではありません。
重度の腐食に対するロッドの仕上げ
{0}}除雪機械、海洋および海洋設備、鉱山システム、沿岸用途では、従来のハード クロムよりもさらに強力な保護が必要になる場合があります。
オプションには次のものが含まれます。
ニッケル-システム
HVOF- スタイルの溶射- コーティング
セラミックコーティング
レーザー-被覆コーティング
ステンレス棒
独自のコーティングシステム
パーカーは、さまざまな摩耗や腐食条件に対応するハード クロム、ニッケル クロム、窒化物、セラミック、レーザー クラッド ロッド システムを提供しています。{0}その Global Shield システムは、一部の製品では約 0.001 インチの標準厚さで提供されており、厳しい腐食サービスを対象としています。
ASTM B117 塩水噴霧試験-は、金属とコーティングを比較するために使用できます。 ASTM B117-26 は管理された塩霧環境を定義していますが、この規格は塩水噴霧時間だけを耐用年数の直接予測として扱うべきではないと警告しています。-
シール、組み立て、最終テスト
精密に機械加工されたバレルやロッドであっても、シールパッケージが間違っていたり、アセンブリが汚れていたりすると、故障する可能性があります。
シール材
| シール材 | 一般的な使用方法 |
|---|---|
| NBR | 一般的な鉱油-油圧システム |
| HNBR | 耐熱性と耐老化性の向上 |
| ポリウレタンまたはPU | 高い耐摩耗性と耐押出性 |
| PTFE | 低摩擦、高速、または化学的に要求の厳しい用途 |
| FKM | 高温と攻撃的な液体 |
シールの選択では、以下を考慮する必要があります。
作動油
プレッシャー
温度
ロッドスピード
押し出しギャップ
汚染
デューティサイクル
一般的なポリマー温度チャートでは十分ではありません。たとえば、水-グリコールや高-水-含有量の流体には、石油作動油とは異なるシール パッケージが必要になる場合があります。パーカー氏は、一部の従来のシール配置は水や高含水流体には適していないことを指摘し、水道用に改良された構造を提供しています。
シリンダーAss'y
典型的なシーケンスは次のとおりです。
コンポーネントを洗浄します → ピストンシールを取り付けます → ロッドシールとワイパーを取り付けます → ピストンをロッドに取り付けます → ロッドとピストンアセンブリを挿入します → グランドまたはヘッドを取り付けます → シリンダを閉じる → 留め具をトルクします → テストポートを接続します
清潔さは不可欠です。シールリップの下に金属片が挟まると、最初の数サイクルでシールとロッドの両方が損傷する可能性があります。
組み立て中に、技術者は以下を検査する必要があります。
シールの向き
シールリップ
バックアップ リングの場所-
溝寸法
面取りの鉛-
ロッド表面
ボアの清浄度
一部のシールには、取り付けコーンまたは拡張ツールが必要です。特定の熱可塑性シールは、切断したり過度に伸びたりするリスクを軽減するために、取り付ける前に温めることがあります。動的シール面には通常、最終的な油圧作動油と互換性のある潤滑剤が塗布されます。
の完全な選択油圧シリンダー部品これには、製造または修理中に使用されるチューブ、ロッド、シール、摩耗部品、グランド、ピストン、および関連ハードウェアが含まれます。
最終シリンダーテスト
メーカーは完成したシリンダーをサイクルし、出荷前に漏れがないか検査する必要があります。 ISO 10100:2020 (2026 年に再確認) では、作動油-パワー シリンダの受け入れテストと機能テストが規定されています。
生産品質計画には次のものが含まれる場合があります。
寸法検査
負荷サイクルなし-
内部漏れ検査
外部漏れ検査
耐圧試験-
ストローク検証
クッション試験
該当する場合のセンサーテスト
塗装と目視検査
一部のプロジェクトおよびメーカーの仕様では、使用圧力の約 1.3 ~ 1.5 倍の耐圧を使用します。 1.5 の乗数は普遍的な要件ではありません。該当する規格、顧客仕様、設計検証計画では、耐圧、保持時間、許容漏れ、破裂要件を定義する必要があります。-
バーストテストは通常、破壊的であり、すべての製造シリンダーの日常的なテストではなく、設計の検証に属します。
高性能設計では、以下を評価するために数十万回または数百万回の耐久サイクルが行われる場合もあります。{0}}
シール摩耗
疲労亀裂
保圧性
ベアリングの摩耗
ロッド-コーティングの耐久性
寸法基準も適用される場合があります。 ISO 6020-2:2015 は、特定の 16 MPa コンパクトシリンダーの取り付け寸法をカバーしており、現行のままです。 ISO 6022:2006 は 25 MPa シリーズのシリンダの取り付け寸法をカバーしており、ISO/DIS 6022 を通じて改訂されています。
タイロッドと溶接シリンダーの生産-
シリンダーの構造は、製造プロセス、封筒のサイズ、修理方法、総所有コストに影響します。
| 特徴 | タイロッド シリンダ- | 溶接シリンダー |
|---|---|---|
| 工事 | タイロッドでクランプされたエンドキャップ | バレルとエンド構造が溶接されています |
| 保守性 | 素晴らしい | デザインにより異なります |
| 封筒サイズ | より大きな | コンパクト |
| 製造業 | 高度に標準化された | 柔軟でカスタマイズ可能 |
| 共通アプリケーション | 産業機器 | モバイルおよびオフハイウェイ機器- |
| 修理 | 分解が簡単 | より多くの製造作業が必要になる場合があります |
タイロッド シリンダは、技術者がシール、グランド、ピストン、バレルに比較的簡単にアクセスできるため、工場の機械で一般的に使用されています。{0}
溶接油圧シリンダー これは、コンパクトな寸法と頑丈な構造が重要な掘削機、ローダー、農業機械、その他の移動機械で一般的です。
生産コストとリードタイムは加工時間以外にも大きく影響します。一般的なボトルネックには次のようなものがあります。
特殊鋼の入手可能性
大径-ホーニングチューブ
熱処理能力-
クロムメッキ
特殊コーティング
溶接資格
カスタム鍛造品
シールの入手可能性
保守可能な設計により、所有コストを削減できます。一般的な交換可能なアイテムには、シール、ウェアリング、ワイパー、グランド、ピストン、ベアリング、ピン、および多くの設計ではロッドが含まれます。
バレルの形状と構造コンポーネントが許容範囲内にある場合、シリンダーは交換する代わりに再構築または再製造することができます。油圧シリンダーの完全な寸法を記録すると、修理工場や製造業者が既存のユニットを評価するのに役立ちます。
製造に関する問い合わせの準備
標準またはカスタムの産業用油圧シリンダを調達する場合は、基本価格以上の価格をリクエストしてください。
メーカーに次のことを問い合わせてください。
材料とMTRの要件
一般的な加工公差表-
ロッドおよびボア面仕様
熱処理の要件-
コーティングオプション
シール-の材質に関する推奨事項
圧力-試験手順
サンプルの CAD 図面または部品表
試作と生産のリードタイム
技術的な検討のために、使用圧力、ピーク圧力、ボア、ロッド径、ストローク、作動油、動作温度、負荷方向、取付配置、環境、デューティサイクル、年間数量を準備します。
軍事、航空宇宙、オフショア、またはその他の規制仕様が適用される場合は、一般的な「MIL 認証」を要求するのではなく、正確な契約上の要件を特定してください。
油圧シリンダの問い合わせフォームからシリンダの図面と適用パラメータを送信して、製造レビュー、試作品の見積もり、または交換の推奨をリクエストします。完全な仕様パッケージを提出する前に、Dallast に問い合わせることもできます。
よくある質問
米国ではどの鋼種とチューブの仕様が一般的ですか?
一般的なバレルの材質には、1026 DOM メカニカル チューブやシームレスなカーボンまたは合金のメカニカル チューブなどがあります。 ASTM A513/A513M はタイプ 5 DOM を含むいくつかの形式の ERW メカニカル チューブをカバーし、ASTM A519/A519M はシームレスなカーボンおよび合金メカニカル チューブをカバーします。ロッドには通常 1045 炭素鋼が使用されます。メーカーは、より高い強度や耐食性が必要な用途には、4140、4340、ステンレス鋼、または 17-4 PH を選択できます。
どのような加工公差と表面仕上げを想定すればよいですか?
値はシールパッケージとシリンダの設計によって異なります。 SKF では、高性能の-ホーニングまたはローラー研磨-されたダイナミック ボア表面には約 Ra 0.05 ~ 0.20 μm を推奨しています。高品質のクロム-めっきロッドは、Ra 0.2 μm 未満の場合もあります。 Raのみに依存するのではなく、直径、真円度、円筒度、Rz、材料比率を合わせて評価する必要があります。
硬質クロム処理と窒化処理はどう違うのですか?
ハード クロムにより、優れた耐摩耗性と確立された修理インフラストラクチャを備えた低摩擦メッキ層が追加されます。{0}窒化処理により鋼表面に窒素が拡散し、寸法変化をほとんど抑えながら摩耗強度や疲労強度を向上させることができます。より良いプロセスは、基材、腐食への曝露、衝撃荷重、修理要件、およびコストによって異なります。
どの圧力試験と疲労試験を使用する必要がありますか?
ISO 10100:2020 は、油圧シリンダーの受け入れおよび機能テストの要件を規定しています。{2}製造テストには、機能サイクル、漏れテスト、耐圧テスト、寸法検査が含まれる場合があります。-破裂および長時間疲労試験は通常、設計の検証に使用されます。{6}}管理仕様では、1 つの汎用乗数に依存するのではなく、テスト圧力を定義する必要があります。
シリンダシールはどのように選べばよいのでしょうか?
圧力、温度、表面速度、押出ギャップ、作動油、汚染を考慮してください。 NBR とポリウレタンは鉱油系で一般的です。- PTFE と FKM は、より要求の厳しい温度、摩擦、または化学的条件に適する場合があります。実際の流体に対して正確な化合物を検証します。
タイロッドと溶接シリンダーの利点は何ですか?{0}
タイロッド シリンダは分解と修理が簡単で、産業機械で一般的です。{0}}溶接シリンダーはコンパクトで堅牢なため、掘削機や農業機械などの移動機器に広く使用されています。最適な構造は、利用可能なスペース、圧力、デューティ サイクル、生産量、メンテナンス要件によって異なります。